Le réglage de la température sur un pistolet à air chaud ne se fait pas au hasard. Chaque matériau a ses exigences thermiques et méconnaître la bonne plage peut causer des détériorations irréversibles. Que vous travailliez le bois, le plastique technique ou le métal, mieux vaut ajuster avec précision. Voici un guide technique et opérationnel pour adapter parfaitement la chaleur à votre projet.
| 🧱 Matériau | 🔧 Utilisation | 🌡️ Température | 📏 Distance |
|---|---|---|---|
| Bois | Décapage, séchage | 300 – 500 °C | 5 – 10 cm |
| Métal | Brasage, desserrage | 270 – 450 °C | 5 – 8 cm |
| PVC, PET | Rétrécissement | 100 – 200 °C | 10 – 15 cm |
| ABS, PP | Soudure, réparation | 220 – 280 °C | 8 – 10 cm |
| Verre, composites | Déformation, décollement | 400 – 600 °C | 3 – 6 cm |
- ⚠️ Trop chaud = brûlures, torsion ou émanations toxiques.
- 💡 Distance, buse et débit modifient la chaleur réelle en surface.
- 🧪 Teste toujours sur une chute avant de chauffer la pièce finale.
Pourquoi la température est cruciale avec un pistolet à air chaud
Un pistolet à air chaud produit de l’air chaud soufflé à très haute température. La chaleur appliquée en surface déclenche des réactions physiques ou chimiques : ramollissement, fusion, desserrage ou retrait. Une température mal ajustée provoque des brûlures, cloques, torsions ou émissions toxiques.
C’est particulièrement vrai avec les plastiques sensibles comme le PVC ou le polycarbonate, ou sur des surfaces peintes ou vernies. Le bon réglage évite les accidents et rallonge la durée de vie de l’outil et du support.

Comment fonctionne le réglage de température d’un pistolet à air chaud
La majorité des modèles disposent d’un réglage par paliers (souvent trois niveaux), ou bien d’un contrôle numérique pour un ajustement fin. Sur un pistolet à air chaud à gaz, la régulation se fait généralement par molette de débit gaz-air, influençant indirectement la température émise.
OutillageMultimètre : le guide complet d’utilisation pour débutantCertains modèles professionnels permettent des plages de 50 °C à 650 °C. Un écran LED ou LCD permet parfois de visualiser la température en temps réel pour optimiser le contrôle.
Facteurs qui influencent le choix de la température
La température ne se choisit pas uniquement en fonction du matériau. Voici les éléments majeurs à prendre en compte :
- Épaisseur du matériau : plus le matériau est massif, plus il demande de chaleur pour chauffer en profondeur.
- État de surface : peinture, vernis ou rouille nécessitent souvent une température plus haute pour être ramollis.
- Humidité résiduelle : surtout pour le bois, cela impacte la propagation thermique.
- Couleur du matériau : les matériaux sombres absorbent plus vite la chaleur.
Un réglage précis permet donc d’agir efficacement, tout en évitant d’altérer l’intégrité du support.
Tableau récapitulatif des températures recommandées par matériau et par usage
| Matériau | Type d’utilisation | Température recommandée | Distance conseillée |
|---|---|---|---|
| Bois | Décapage / Séchage / Cintrage | 300 – 500 °C | 5 à 10 cm |
| Métal | Brasage doux / Dégivrage / Desserrage | 270 – 450 °C | 5 à 8 cm |
| PVC, PET, Polyoléfine | Rétrécissement, cintrage | 100 – 200 °C | 10 à 15 cm |
| ABS, PC, PP | Réparation et soudure | 220 – 280 °C | 8 à 10 cm |
| Verre, composites | Décollement / Déformation guidée | 400 – 600 °C | 3 à 6 cm |

Zoom sur les principaux matériaux
Bois : décapage, cintrage et séchage
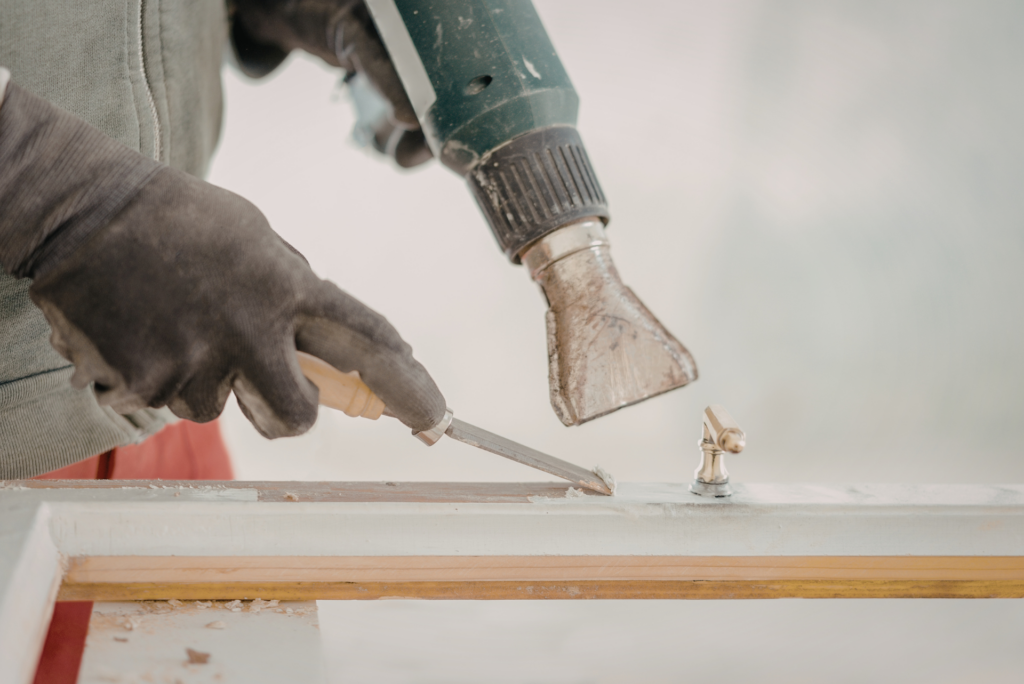
Le bois peut être travaillé efficacement avec un pistolet à air chaud dans le cadre du décapage de vernis ou de peinture. Il fond aux alentours de 500 °C, mais les finitions doivent rester intactes : vise autour de 300 à 400 °C pour un premier passage. Pour le séchage, 250 °C suffisent largement.
“Je recommande toujours de commencer à 300 °C et de monter progressivement. Un bois trop chauffé fonce, voire prend feu localement.” – Artisan ébéniste, Lyon

Métal : desserrage et brasage tendre
Le brasage à l’étain demande un bon contrôle thermique. L’étain fond à 232 °C, mais la température de l’air autour de la pièce doit atteindre entre 270 et 450 °C pour être efficace. Le desserrage de boulons grippés ou le dégivrage des pièces métalliques s’effectue entre 350 °C et 500 °C.
Plastiques thermorétractables : gaine et emballage
Les gaines en polyoléfine, PET ou PVC réagissent autour de 100-200 °C. Il ne faut jamais aller au-delà de 250 °C sous peine de fonte ou de dégagement de fumées nocives. Le niveau II des appareils standards convient parfaitement.
Plastiques techniques : ABS, PC, PP
Utilisés sur des carters, boîtiers ou pièces mécaniques, ces polymères s’assemblent ou se réparent entre 220 °C et 280 °C. Une buse fine aide à diriger le flux de chaleur avec précision.
“Pour souder proprement de l’ABS, j’utilise un embout étroit, à 250 °C, et toujours avec un flux d’air doux pour ne pas bousculer les bords.” – Technicien plasturgie, Cholet
Verre et matériaux composites
Le verre ne fond pas, mais peut être rendu plastique autour de 600 °C. Attention : il casse si le gradient thermique est trop brutal. Le décollement de lamelles collées ou la déformation de fibres composites souples peut être faite à partir de 400 °C.
Influence de la buse et du débit d’air sur la température réelle
La température affichée n’est pas celle en surface. La buse – plate, ronde, réduite – concentre plus ou moins l’air chaud. Le débit d’air, souvent entre 200 et 500 l/min selon les modèles, répartit la chaleur. Une buse plate diffuse doucement, une buse étroite concentre la chaleur et augmente le risque de brûlure.
La distance et l’angle influencent aussi l’intensité perçue. Un jet chauffé à 500 °C à 5 cm chauffe beaucoup plus vite que le même jet à 15 cm avec forte dispersion.
Méthode pas-à-pas pour tester la bonne température sans abîmer le support
- Commencer avec une température moyenne (240 – 300 °C).
- Observer la réaction du matériau en 5-10 secondes.
- Augmenter par paliers de 20 °C si aucune réaction valide n’est obtenue.
- Effectuer des mouvements circulaires pour éviter une surchauffe localisée.
- Tester sur une chute du matériau cible avant de chauffer la pièce finale.
Conseils de sécurité et EPI indispensables
La projection d’air très chaud représente un risque thermique et chimique. Utilise systématiquement :
- Lunettes de sécurité
- Gants thermorésistants
- Masque à cartouche (si peinture ou plastique chauffé)
- Support ininflammable et bon dégagement d’air
Ne jamais poser l’outil allumé, même quelques secondes, sur une surface inflammable.
Erreurs courantes et comment les éviter
- Brûler le plastique : causé par une température excessive trop proche du support. Reculer ou abaisser le niveau.
- Peinture vaporisée au lieu de décapée : souvent dû à une température trop basse ou à un mouvement trop rapide.
- Fusion inégale des gaines thermorétractables : le débit d’air mal canalisé ou une buse non adaptée déforme le gainage.
FAQ express
La température affichée est-elle exacte ?
Pas toujours. Elle indique l’air à la sortie de la résistance interne, mais les pertes thermiques au bout de la buse ou dans l’environnement font varier le résultat réel.
Peut-on chauffer du PVC à plus de 250 °C ?
Déconseillé. Il peut dégager des vapeurs chlorées nocives dès 260 °C.
Quelle buse pour faire du soudage plastique ?
Utiliser une buse plate ou fine selon l’épaisseur. Pour ABS ou PP, une température étroite, bien contrôlée est prioritaire.
J’ai une gaine qui fond au lieu de se rétracter, pourquoi ?
Le flux est trop chaud ou trop proche. Reculer de 5 cm ou réduire la température.