
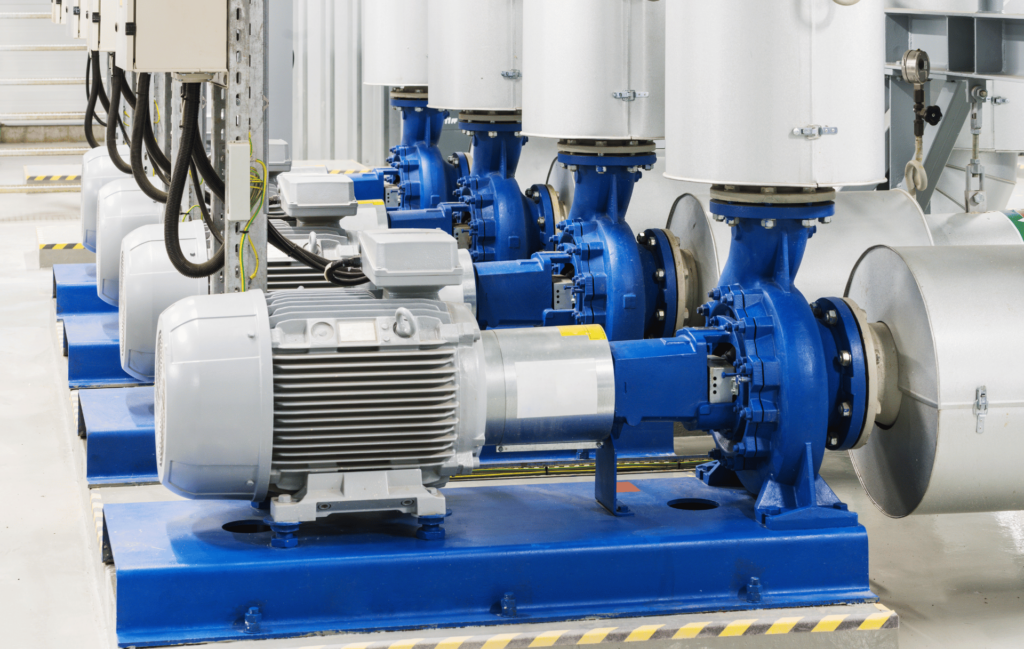
Un surpresseur d’eau industriel mal dimensionné engendre tôt ou tard des dérives de consommation électrique, des , voire des pannes critiques. Ces défaillances conduisent à des interruptions de production, des surcoûts énergétiques et des aléas de pression. Pour garantir la durée de vie des équipements et une efficience optimale du système hydraulique, le bon dimensionnement du surpresseur est une étape déterminante dans les installations industrielles. Ce guide complet pour 2026 vous aide à structurer chaque étape du calcul.
| 🔧 Élément clé | 🚀 Info essentielle |
|---|---|
| 📐 Objectif | Assurer la bonne pression d’eau dans les réseaux industriels selon les besoins spécifiques. |
| 📏 Paramètres clés | Débit, HMT, pression utile, pertes de charges, consommation journalière, caractéristiques du réseau. |
| ⚙️ Constitution typique | Pompe(s) centr. + Réservoir à vessie + Commande + Pressostat / VFD. |
| 📊 Sélection par secteur | Ex : agro → 2-20 m³/h • chimie → 0,5-5 m³/h • lavage HP → 20-50 m³/h |
| 🔌 Motorisation | Triphasé recommandé > 4 kW, VFD conseillé pour économie (-30% énergie) |
| 📚 Normes 2026 | EN 806-2, EN 12845+A2 : pression min. 2,2 bars, pertes admissibles, sécurité incendie |
| 💧 Ballon à vessie | Stabilisation pression + protection pompe. Volume → débit x temps entre cycles. |
| 🧠 Nouveautés 2026 | IoT, IA prédictive, pilotage cloud, intégration GTC/GTB |
Rappels techniques : définition du surpresseur d’eau industriel
Un surpresseur d’eau industriel est un groupe de pompage destiné à augmenter la pression de l’eau dans les réseaux où la pression naturelle (gravitaire ou de distribution) est insuffisante. Il est utilisé dans les bâtiments collectifs, chaînes de process, industries agroalimentaires ou chimiques, lavage industriel, irrigation ou encore refroidissement de machines.
Vous pouvez d’ailleurs consulter des configurations déjà prêtes sur le site de TECH-POMPES : trouvez votre surpresseur eau industriel.
Il comprend généralement :
- 1 ou plusieurs pompes centrifuges ou multicellulaires
- Un ballon à vessie (ou réservoir sous pression)
- Un pressostat ou automatisme de régulation de pression
- Un coffret de commande (avec ou sans variateur de fréquence)
Normes et réglementations à jour en 2026
Le dimensionnement doit respecter les directives européennes en vigueur, notamment la norme NF EN 12845+A2 (Protection incendie) et UNE EN 806-2:2026 pour les réseaux intérieurs. Ces textes encadrent les exigences de pression dynamique minimale, les tolérances de perte de charge admissible et les caractéristiques des dispositifs de surpression.
« La pression minimale à la sortie du surpresseur ne peut être inférieure à 2,2 bars, sauf prescription plus contraignante d’un process industriel ou exigence locale – Directive EN 806-2:2026 »
Paramètres clés pour dimensionner un surpresseur industriel
Avant toute sélection, plusieurs variables doivent être clarifiées :
- Débit moyen et maximum (m³/h)
- Hauteur manométrique totale (HMT)
- Pression utile au point le plus défavorisé (bar)
- Pertes de charges linéaires et singulières
- Profil journalier de consommation
- Caractéristiques du réseau (longueur, diamètre, pertes NPSH)
Cette analyse conditionne toutes les étapes suivantes. Il est conseillé de travailler à partir de données mesurées plutôt que théoriques lorsque possible.
Étape 1 : Évaluer le débit nécessaire selon l’activité industrielle
Le dimensionnement commence par une estimation du débit à fournir. Il varie de manière significative selon le secteur :
| Type d’industrie | Débit approximatif |
|---|---|
| Agroalimentaire | 2 à 20 m³/h |
| Lavage haute pression | 20 à 50 m³/h |
| Chimie fine | 0,5 à 5 m³/h |
| Bâtiment tertiaire | 1 à 10 m³/h |
Il faut relever le débit de crête (max) en simultanéité et le débit moyen journalier pour calibrer convenablement le groupe motopompe et le réservoir à vessie. Plusieurs méthodes existent pour cette mesure :
- Analyse du cahier des charges process
- Calcul par sommation d’équipements consommateurs
- Utilisation de débitmètres temporaires
- Simulation logicielle (EPANET, PipeFlow, etc.)
Étape 2 : Calculer la pression requise au point défavorisé
Il s’agit de calculer la pression nécessaire pour que l’eau atteigne le point de consommation le plus éloigné ou le plus haut. Cette donnée fournie par le calculateur de HMT et dimensionnement, permet de déterminer la pression que le surpresseur doit délivrer :
- Pression utile min (fonction du process ou de l’équipement)
- Altitude géométrique (hauteur en mètres)
- Pertes de charge cumulées (voir étape suivante)
La prise en compte de ces éléments fournit la Hauteur Manométrique Totale (HMT) :
Consommation & énergieConsommation d’une voiture électrique : calcul en kWh et coût réel aux 100 kmHMT = H géométrique + pertes de charges + pression utile
Étape 3 : Estimer les pertes de charge sur le réseau
Les pertes de charge s’accumulent sur l’ensemble du réseau : coudes, vannes, filtres, etc. Elles se mesurent en mètres de colonne d’eau (mCE) et dépendent de :
- Longueur totale des canalisations
- Nombre d’accessoires et leur type
- Diamètre interne des tuyauteries
- Rugosité et débit traversant
Utiliser un logiciel de dimensionnement hydraulique ou des abaques (ex. Hazen-Williams, Darcy-Weisbach) permet d’anticiper ces pertes et d’ajuster correctement la HMT totale.
Étape 4 : Sélectionner la configuration adéquate du surpresseur
Selon le volume demandé et la stabilité de la demande, différentes architectures sont possibles :
- Mono-pompe pour petits réseaux ponctuels
- Bi-pompe ou tri-pompe asservies pour flux variables continus
- VFD (variateur de fréquence) pour réguler en temps réel selon la pression
- Réservoir à vessie pour stabiliser la pression et réduire les cycles marin/arrêt
Mon conseil : Je recommande de prévoir au minimum une pompe de secours dans les installations critiques. Une panne de pompe principale ne doit jamais interrompre toute la ligne. Intégrer une double pompe alternée limite le risque et optimise le fonctionnement par rotation.
Étape 5 : Vérifier le rendement énergétique et la conformité électrique
La configuration électrique est directement liée au dimensionnement. Un moteur mal calibré entraîne un échauffement, une surcharge ou des déclenchements intempestifs.
- Moteur monophasé pour < 3 kW en usage occasionnel
- Moteur triphasé 400V pour > 4 kW stable
- Protection thermique et disjoncteurs adaptés
- Contrôle EN 60034 sur rendement moteur
Les surpresseurs à variateur de fréquence (VFD) permettent d’adapter la vitesse de la pompe en temps réel selon la pression demandée, réduisant jusqu’à 30% la consommation électrique par rapport aux systèmes à pressostat classique.
Étape 6 : Sélectionner le bon volume de réservoir à vessie
Le réservoir à vessie limite les démarrages de pompe. Son rôle est de compenser les petits appels d’eau sans solliciter la pompe à chaque demande.
Calcul recommandé :
Volume utile = Débit mini x durée minimum entre deux démarrages
Typiquement, un réservoir de 100 L compense 20-50 L d’eau, en fonction de la pression de consigne et du réglage de la précontrainte. Un sous-dimensionnement provoque des cycles courts, nuisibles à l’équipement.
Outils de calcul recommandés (2026)
- EPANET (modélisation hydraulique)
- Wilo Select 4 / Grundfos Product Center
- Hertz Pump Selector
- Tableurs Excel avec abaques intégrés
N’oubliez pas d’intégrer la donnée de NPSHr pour éviter toute cavitation.
Exemples concrets : étude de cas par secteur
Agroalimentaire : chaîne de nettoyage en continu (NEP) avec débit de 12 m³/h à 4,5 bars, pertes estimées = 12 mCE, HMT = 62 mCE. Bi-pompe avec VFD et réservoir 250 L.
Bâtiment tertiaire : immeuble 8 étages, pression exigée 4,2 bars au dernier étage, H géométrique 24 m, pertes 14 mCE. Groupe tri-pompe triphasé avec ballon 500 L.
Consommation & énergiePanneau solaire plug and play : combien peut-il vraiment faire économiser ?Industrie chimique : dosage eau ultra-pure à 2,5 bars, précision ±0,2. Mono-pompe triphasée à variateur, réservoir inerté 50 L.
Récapitulatif technique : synthèse des choix
| Débit | Pression | Pompe | Moteur | Ballon |
|---|---|---|---|---|
| 10 m³/h | 5 bar | Bi-pompe multicellulaire | Tri 6 kW | 250 L |
| 30 m³/h | 4 bar | Tri-pompe asservie | Tri 15 kW | 500 L |
| 5 m³/h | 3 bar | Mono pompe VFD | Mono 2,2 kW | 80 L |
Entretien préventif et performance long terme
Pour garantir une performance durable, le surpresseur doit faire l’objet d’une inspection régulière :
- Contrôle de la pression de pré-gonflage
- Vérification des cycles de marche
- Nettoyage des filtres réseaux
- Analyse de consommation énergétique réelle
« Une chute de pression anormale en aval indique généralement une fuite ou une vessie percée » – Témoignage client TECH-POMPES, secteur brassicole
Nouvelles tendances 2026 pour les surpresseurs industriels
- Intégration de capteurs IoT pour le suivi en temps réel
- Maintenance prédictive par IA (analyse vibration/température)
- Optimisation automatique du rendement via cloud
- Interfaçage avec GTC/GTB des bâtiments intelligents
FAQ sur le dimensionnement des surpresseurs industriels
Dois-je installer un ballon dans toutes les installations ?
Oui, sauf dans les systèmes à débit constant régulé instantanément par VFD.
Comment dimensionner un système pour 3 étages industriels ?
À prévoir 3 m/étage + hauteur équipement + pertes + pression utile soit HMT ≥ 35 m (3,5 bars minimum).
Quand préférer une pompe multicellulaire ?
Lorsque la HMT dépasse 40 mCE et que la pression doit rester constante malgré les variations de consommation.
Conclusion et checklist finale
Pour des installations complexes, les calculs doivent être validés par des professionnels disposant de logiciels spécialisés et d’expérience terrain. N’hésitez pas à faire appel à TECH-POMPES pour chiffrer et calibrer votre groupe de surpression selon les normes actuelles et vos contraintes terrain.
- [ ] Débit max / moyen défini
- [ ] HMT totale calculée
- [ ] Réserve de sécurité prise en compte
- [ ] Configuration pompe / ballon validée
- [ ] Conforme électriquement au site